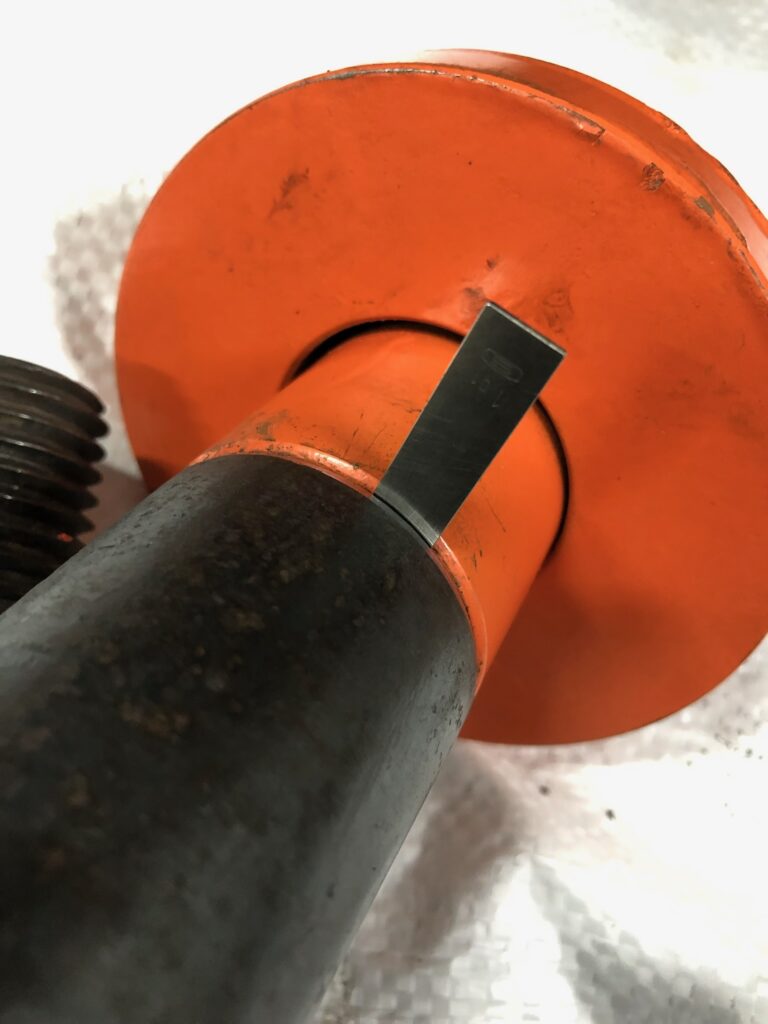
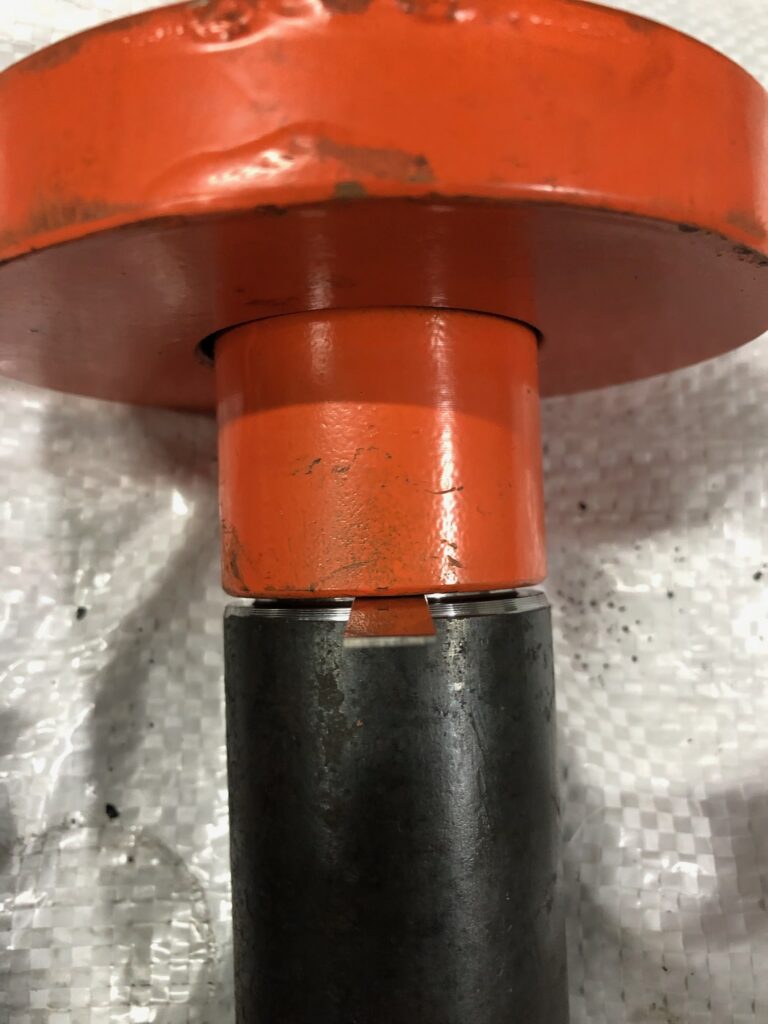
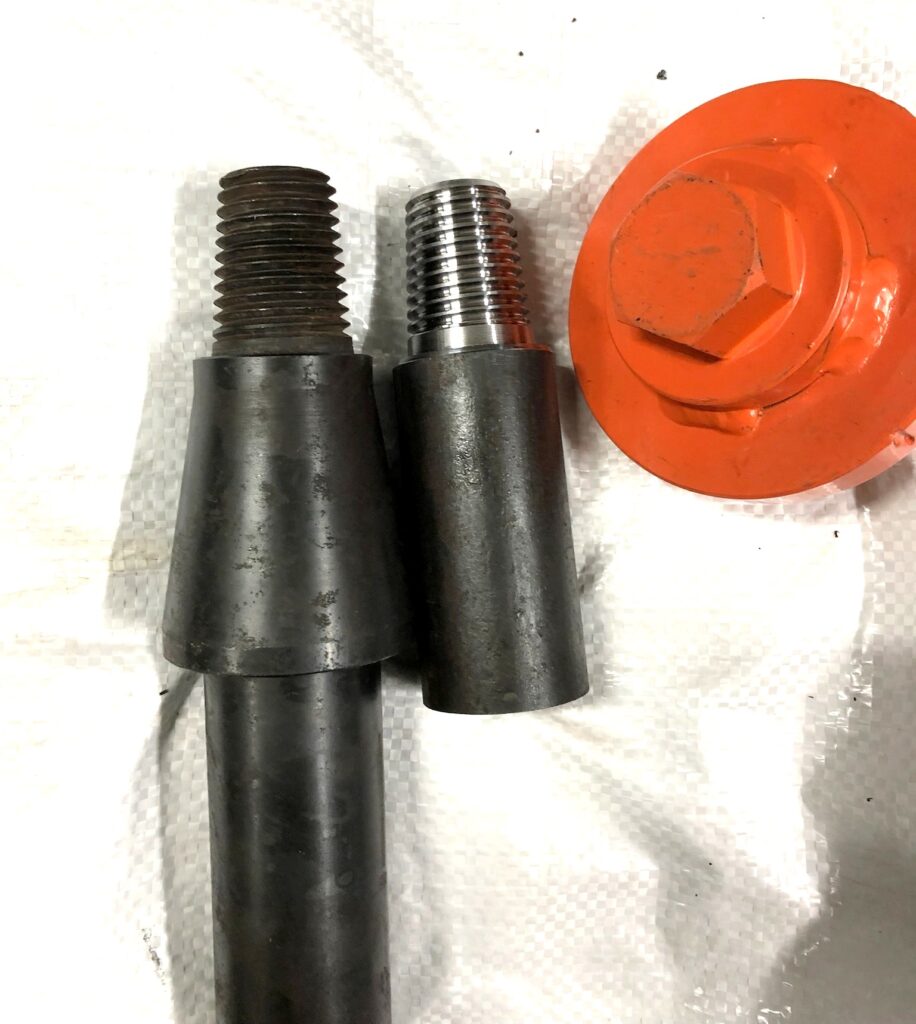
Изготовление осей и резьбовых окончаний для машин горизонтального бурения и прокола. Токарная обработка и нарезание специальной резьбы по чертежам заказчика.

Изготовили партию осей и резьбовых окончаний для оборудования горизонтального бурения и прокола — по чертежам заказчика, с наружной и внутренней резьбой. Задача была нестандартная: не серийная продукция со склада, а штучные детали под конкретный узел. Работы включали токарную обработку, нарезание специальной резьбы и подготовку деталей к сборке.
Что нужно было сделать
Заказчик пришёл с техническим заданием на детали для буровой установки: цилиндрические элементы с резьбовыми участками и сопрягаемыми поверхностями. По таким деталям требования всегда одни и те же, и отступать от них нельзя:
- точное соответствие чертежу;
- правильная геометрия оси;
- соосность рабочих поверхностей;
- точное расположение резьбы;
- стабильный профиль витка;
- надёжное соединение при работе оборудования под нагрузкой.
Это не серийный заказ, а единичное производство — деталь делается под конкретную конструкцию, а не берётся с полки.
Как делали
Заготовка. Начали с подготовки металлической заготовки и определения технологических баз. Заготовку закрепили с учётом длины и диаметра — так, чтобы минимизировать биение при дальнейшей обработке. Для осей и резьбовых элементов, которые потом работают под нагрузкой, это не формальность, а основа точности всей детали.
Токарная обработка. На станке сформировали цилиндрические участки, переходы между диаметрами, торцевые поверхности и посадочные зоны. При обработке буровых труб, штанг, осей и переходников главное — выдержать размеры и соосность по всей длине детали. Для штучного заказа технологию подбирали под конкретный чертёж, а не под усреднённый процесс.
Нарезание резьбы. Дальше — внутренняя и наружная резьба, резьбовыми резцами или резьбонарезными пластинами, в зависимости от конструкции. На этом этапе контролировали профиль и шаг резьбы, наружный и внутренний диаметры, длину резьбового участка, плавность захода, отсутствие повреждений витков и соосность резьбы относительно корпуса детали. Такая технология подходит и для замковой резьбы, и для конической замковой, трапецеидальной, упорной и других специальных резьб по чертежам заказчика.
Сопрягаемые поверхности. После резьбы обработали участки, которые соединяются с другими деталями узла — так, чтобы сопряжение было плотным, а нагрузка передавалась корректно. Для буровых переходников и муфт с конической резьбой здесь особенно важна точная конусность и совпадение геометрии сопрягаемых деталей — то же касается резьбовых окончаний, ниппелей и буровых замков.
Контроль качества. Готовые детали проверили визуально и инструментально: резьбу — резьбовыми калибрами-кольцами и калибрами-пробками, диаметры, длину и геометрию — измерительным инструментом, отдельно проверили биение и соосность. Задиры и повреждения поверхностей после обработки — недопустимы.
Результат
Изготовили штучные оси и резьбовые окончания для машин горизонтального бурения и прокола — по индивидуальному чертежу, с наружной и внутренней резьбой. Проект показывает, что мы берём в работу нестандартные детали и специальные резьбы: от токарно-резьбонарезных работ для бурового оборудования до контрактного изготовления резьбовых элементов буровых установок под документацию заказчика.